 id

Panduan Motor DC Angker: Pilihan Laminasi, Gulungan, dan Perakitan Inti
Saluran konverter menjalankan tiga motor DC magnet permanen 24 V pada 1.800 rpm. Pada sekitar 4.500 jam pengoperasian, satu unit mulai menimbulkan percikan api yang terlihat di kotak sikat dan kehilangan sekitar 6% kecepatannya pada beban yang sama. Tes belitannya bersih. Kesalahannya terletak pada angker: komutator beralur, tumpukan rotor yang bekerja eksentrik beberapa ratus milimeter sejak pembangunan kembali, dan menyentuh hampir 60% permukaannya.
Kesimpulannya dulu: jangkar adalah kumpulan belitan berputar yang membawa arus, memotong fluks medan dan menghasilkan torsi. Komutator dan sikat menjaga arus mengalir ke arah yang benar saat rotor berputar. Dalam mesin DC, bagian-bagian ini dinilai secara bersamaan, bukan satu per satu. Tumpukan laminasi yang ditahan pada batas duri dan konsentrisitas yang ketat hanya bernilai sedikit jika komutator berada di luar putaran, dan komutator yang sempurna tidak dapat menyelamatkan tumpukan yang penuh dengan celana pendek interlaminar.
Berikut ini adalah gambaran praktis dari sisi jangkar motor DC: rangkaian magnet, belitan, batas pergantian, dan cara inti sebenarnya dibeli, mulai dari laminasi sampel hingga pengiriman seri.
Bagaimana Armature Menghasilkan Torsi, dan Dimana Pergantian Menggigit
Dua hubungan menjelaskan sebagian besar pengukuran bangku pada motor DC yang disikat, dan keduanya mengarah langsung ke jangkar.
- torsi: T ≈ k · Φ · Ia, fluks medan dikalikan arus jangkar.
- Kembali EMF: E ≈ k · Φ · ω, yang meningkat seiring kecepatan dan mengatur arus berjalan pada tegangan suplai tertentu.
- Jalur saat ini: suplai, sikat, segmen komutator, kumparan jangkar, sikat balik.
- Pergantian: komutator membalikkan arus kumparan ketika setiap kumparan melintasi netral magnet, sehingga arus kumparan bergantian meskipun suplainya DC.
- Reaksi jangkar: gaya gerak magnet jangkar itu sendiri memiringkan dan melemahkan medan utama serta menggeser sumbu netral. Pada arus tinggi, muncul percikan api pada tepi sikat belakang dan kehilangan torsi per ampere yang kecil.
Sirkuit magnetik
Laminasi rotor dan stator ditumpuk dari baja listrik non-orientasi, biasanya 0,35 mm atau 0,50 mm. Alat pengukur yang lebih tipis mengurangi kerugian arus eddy namun menurunkan faktor penumpukan dan meningkatkan biaya per kilogram, sehingga jarang merupakan perbaikan gratis.
Berliku
Pengisian tembaga, pengukur kawat, dan panjang putaran ujung mengatur kerugian I²R. Kelas isolasi F atau H menetapkan berapa banyak margin termal yang boleh Anda gunakan sebelum belitan menjadi bagian pembatas.
Pergantian
Tingkatan sikat, tekanan pegas, eksentrisitas komutator, dan kedalaman undercut menentukan percikan api. Runout yang melebihi 0,02 mm biasanya muncul sebagai suara sikat jauh sebelum muncul sebagai kegagalan, itulah sebabnya kesalahan di atas dapat dilacak pada 4.500 jam, bukan pada 500 jam.
Tegangan Angker atau Kontrol Medan: Putuskan Sebelum Anda Membeli
Kisaran kecepatan adalah keputusan kendali, namun membatasi desain jangkar. Kontrol tegangan jangkar, yang digunakan di bawah kecepatan dasar, menghasilkan torsi yang kira-kira konstan dan turndown yang lebar — pilihan umum untuk konveyor, feed roll, dan sumbu pemosisian. Pelemahan medan, yang digunakan di atas kecepatan dasar, menghasilkan daya yang kira-kira konstan, namun margin pergantian turun seiring turunnya fluks dan pasokan lapangan harus tetap stabil di bawah beban.
Drive PWM pada 20 kHz ke atas menjaga riak arus, dan pemanasan jangkar ekstra yang menyertainya, kecil; di bawahnya, periksa kerugian sikat dan inti pada frekuensi pembawa aktual daripada mengasumsikan nomor lembar data berlaku. Motor lilitan seri tidak dapat dilemahkan medan dengan cara yang sama, karena medan dan jangkar mempunyai arus yang sama. Gunakan penggerak seri atau kontrol resistensi, dan terimalah bahwa pengaturan kecepatan akan lebih lembut.
Tiga Cara Membuat Tumpukan Rotor, dan Berapa Biaya Masing-masingnya
Pertukaran ini tidak bersifat abstrak. Tumpukan yang saling bertautan menghemat uang perkakas, namun takik menciptakan saturasi lokal dan kontak logam-ke-logam. Tumpukan berikat perekat menjaga lapisan isolasi tetap utuh dan biasanya mengukur kehilangan inti terendah, dengan mengorbankan perlengkapan dan waktu pengeringan. Tumpukan yang dilas berada di antara keduanya dan dipilih ketika integritas mekanis dari tumpukan yang panjang lebih penting daripada beberapa watt. Dimana geometri interlock merupakan faktor penentu, perilaku inti laminasi yang saling bertautan dalam rakitan presisi layak untuk ditinjau sebelum gambar dibekukan.
Jika desainnya masih terbuka, membeli laminasi rotor dan stator untuk menggambar adalah cara tercepat untuk membandingkan susunan tumpukan sebelum melakukan cetakan.
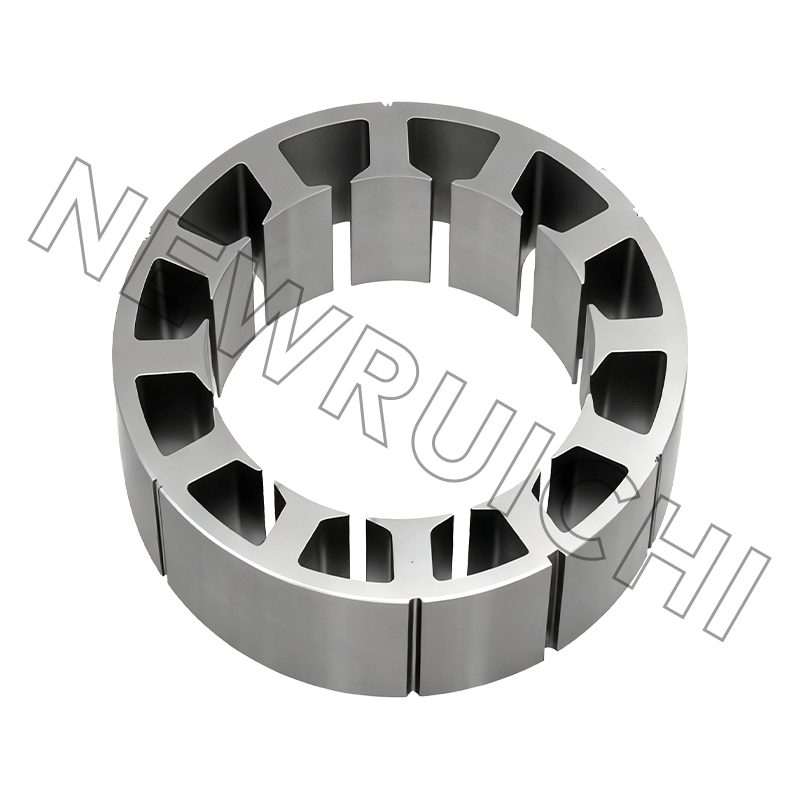
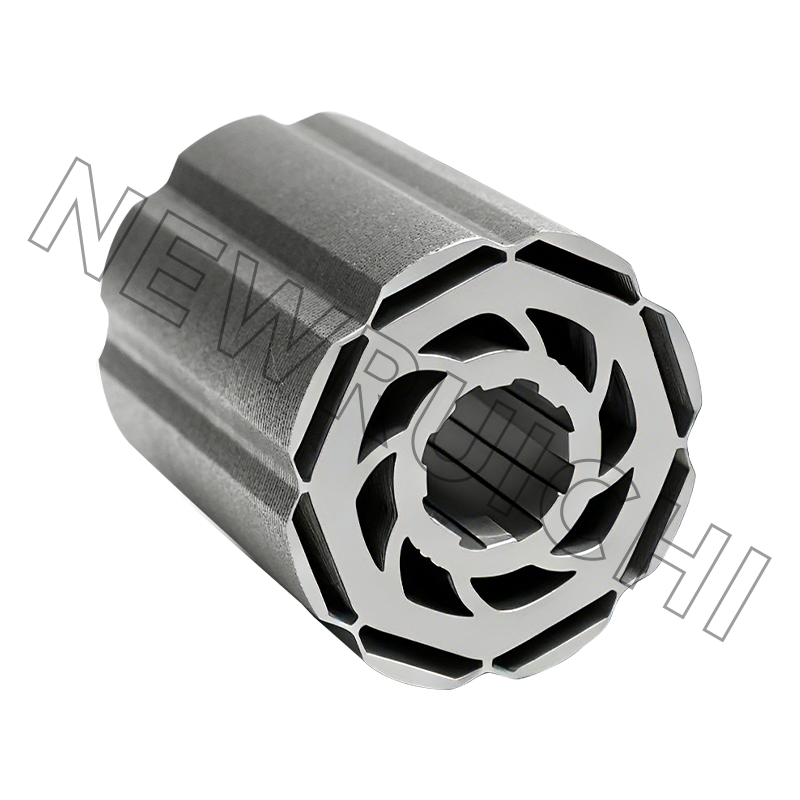
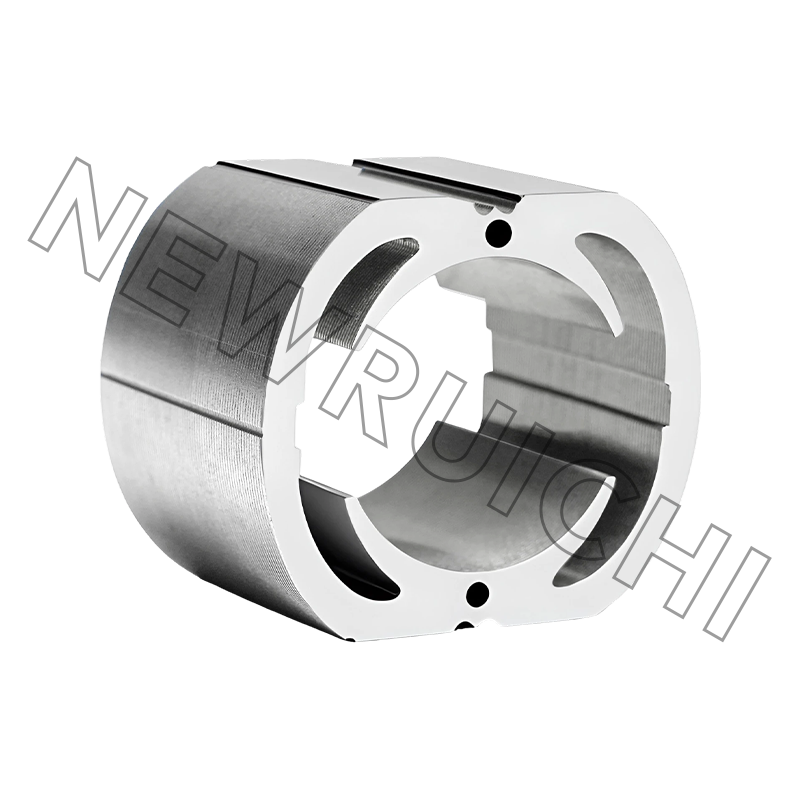
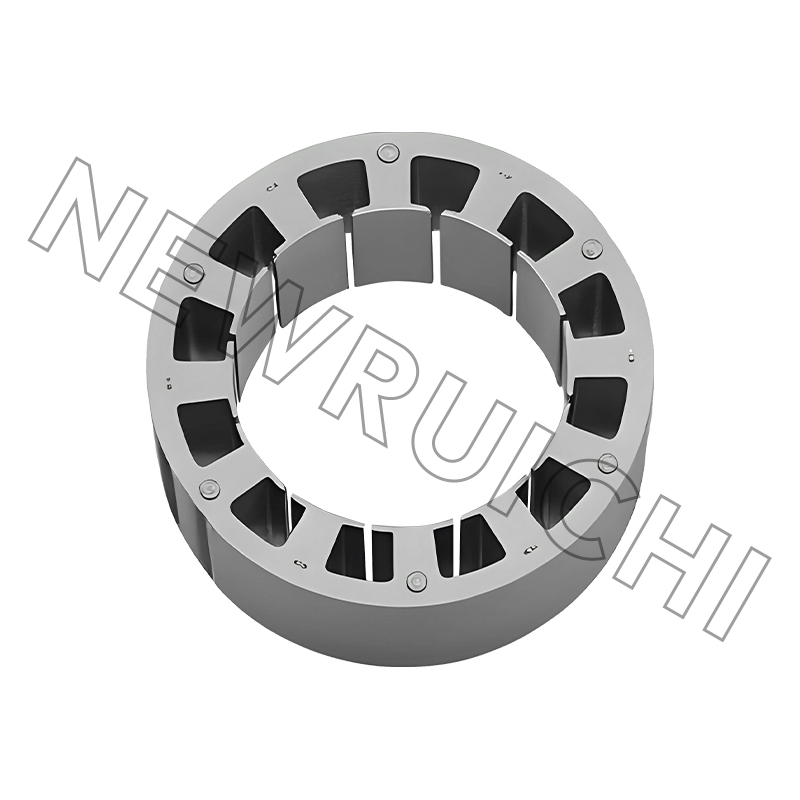 Laminasi Stator dan Rotor Motor DC Laminasi stator dan rotor khusus mendukung perbandingan tumpukan tahap desain sebelum komitmen perkakas, membantu mengevaluasi kehilangan magnet dan kesesuaian perakitan. Lihat Produk →
Kerugian yang Tidak Akan Anda Temukan di Lembar Data
Lembar data memberikan satu angka efisiensi pada satu titik operasi. Perpecahan antara mekanisme kerugian inilah yang menentukan apakah jangkar menjadi hangat pada setengah beban atau menjadi terlalu panas pada rating 80%.
Pemisahan indikatif pada motor DC kecil yang disikat pada beban terukur; pergeseran bagian aktual dengan kerapatan fluks, kecepatan dan tingkat kuas.
Kerugian tembaga berskala dengan kuadrat arus, sehingga kelebihan beban 10% menambah sekitar 21% lebih banyak panas pada belitan. Itulah sebabnya kegagalan sikat dan belitan jarang terjadi pada arus yang tertera pada label. Hilangnya inti ditentukan oleh kerapatan fluks, pengukur baja, dan jumlah celana pendek interlaminar, yang berarti tumpukan dengan lapisan tergores akan memanas bahkan tanpa beban — diagnostik yang berguna saat motor rakitan dalam keadaan idle dalam keadaan panas.
Dimana Armature DC Brushed Masih Menang
DC yang disikat bukanlah warisan di mana-mana. Ini bertahan ketika sambungan dua kabel, torsi awal yang tinggi, dan penggerak berbiaya rendah melebihi perawatan sikat berkala.
Pemisahan indikatif dari permintaan jangkar DC yang umum, bukan studi pasar.
Setiap segmen memberikan tekanan pada jangkar secara berbeda. Alat bantu otomotif menghukum siklus dan getaran termal, unit medis dan mobilitas menghukum kebisingan akustik dan stabilitas film komutator, dan perkakas listrik menghukum arus puncak. Tumpukan yang cocok untuk satu jarang cocok untuk ketiganya tanpa perubahan pada kualitas baja atau metode pembuatan.
Membeli Inti: Toleransi, Ujian, dan Resiko yang Anda Bawa
| Karakteristik | Persyaratan umum | Mengapa itu penting |
|---|---|---|
| Tinggi duri laminasi | 0,05 mm atau kurang; 0,03 mm pada tumpukan rapat | Burrs pendek laminasi yang berdekatan dan meningkatkan kehilangan inti |
| OD rotor dan lubang poros | Per gambar, biasanya ±0,05 mm | Mengatur celah udara dan kesesuaian poros; eksentrisitas muncul sebagai getaran |
| Panjang tumpukan | Biasanya ±0,2 mm | Mengubah konstanta fluks dan torsi dari satuan ke satuan lainnya |
| Faktor penumpukan | 0,95 hingga 0,98 tergantung build | Faktor yang lebih rendah berarti lebih banyak tembaga untuk torsi yang sama |
| Isolasi antar lapisan | Tidak ada kerusakan lapisan yang terlihat | Lapisan yang tergores menciptakan titik pendek dan titik panas lokal |
| Sudut miring | Per gambar, biasanya satu slot pitch | Kemiringan yang salah akan meningkatkan torsi roda gigi dan suara bising |
| Kehabisan komutator setelah perakitan | 0,02 mm atau lebih baik | Mengontrol langsung kehidupan percikan dan sikat |
Di mana risiko pembelian benar-benar terakumulasi berada di bagian atas penarikan. Lima kegagalan merupakan penyebab sebagian besar perselisihan yang kita lihat:
- Kelas baja menggantikan kelas non-orientasi yang lebih murah dengan kerugian lebih tinggi.
- Las percikan atau atur ulang interlock yang meratakan tumpukan dan memendekkan laminasi.
- Kerusakan lapisan akibat penanganan massal sebelum tumpukan direkatkan.
- Material dipasok tanpa proses anil, yang menghilangkan kehilangan inti tanpa mengubah satu dimensi pun.
- Lot tercampur dalam satu tumpukan, muncul sebagai sebaran unit ke unit pada undian saat ini.
Untuk program volume, membeli tumpukan yang sudah jadi dan bukan lembaran lepas memindahkan risiko tersebut ke pemasok dan menghilangkan variasi panjang tumpukan dari jalur perakitan Anda.
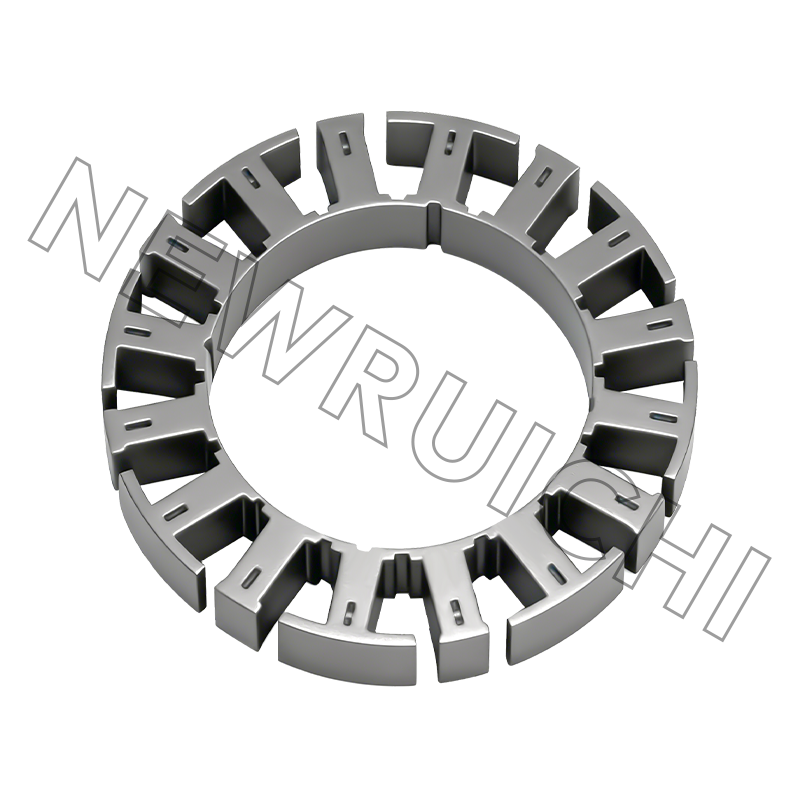
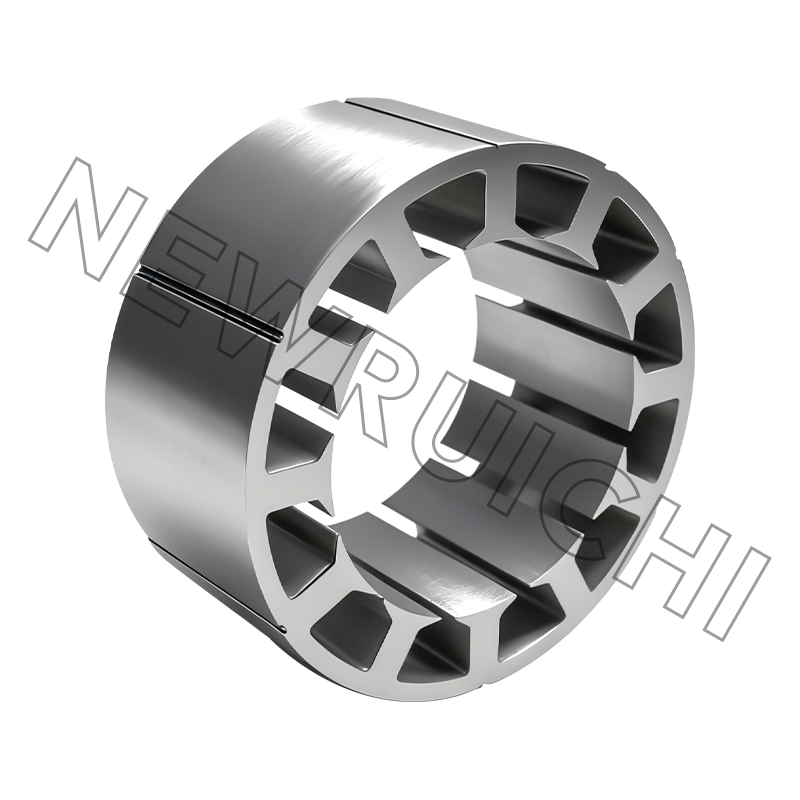
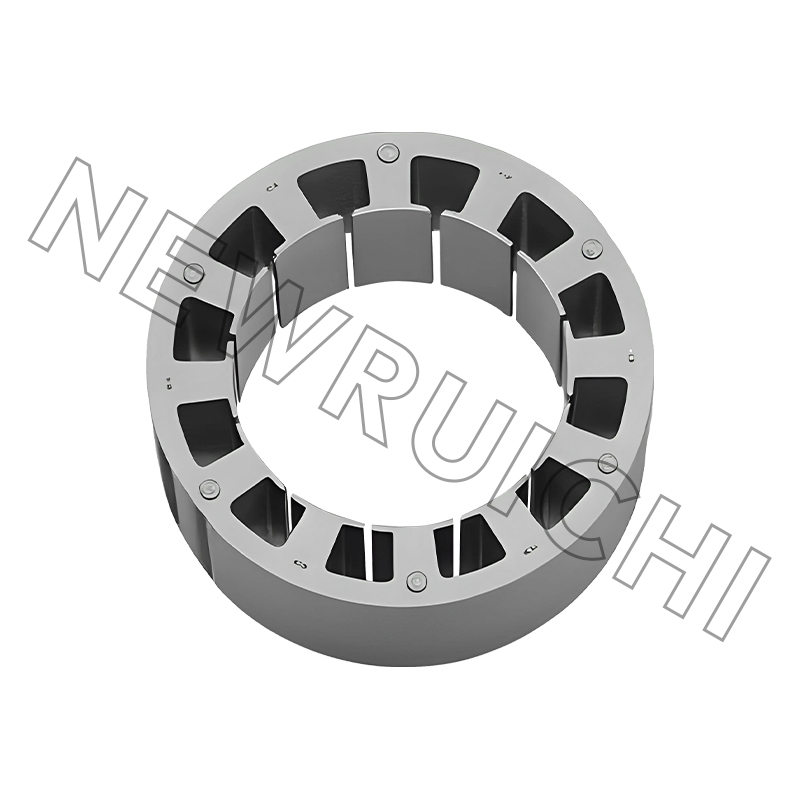 Rakitan Inti Stator dan Rotor Motor DC Rakitan inti laminasi yang telah selesai disesuaikan dengan program motor volume dengan mengalihkan risiko penumpukan ke pemasok dan mengurangi variasi panjang tumpukan di jalur perakitan. Lihat Produk →
Dari Sampel ke Seri: Urutan yang Berlaku
1. Gambar dan tinjauan baja.
Konfirmasikan ukuran, tingkatan, berat lapisan dan susunan tumpukan sebelum bahan apa pun dipotong.
2. Sampel yang dipotong laser.
Beberapa ratus buah, tanpa perkakas, dikirimkan saat desain masih bergerak.
3. Uji coba tumpukan dan ikatan.
Ukur faktor penumpukan yang dicapai dan panjang tumpukan terhadap gambar.
4. Uji kesesuaian, putaran, dan termal.
Celah udara, runout, kenaikan suhu pada beban terukur, dan perilaku sikat pada komutator.
5. Perkakas volume.
Stamping die atau laser batch, mana saja yang sesuai dengan kuantitas dan risiko perubahan.
6. Artikel dan dokumentasi pertama.
Laporan dimensi, sertifikat material, dan PPAP dimana programnya otomotif.
Sampel yang dipotong dengan laser juga memungkinkan Anda menguji perubahan kadar baja sebelum melakukan cetakan. Nilai 0,35 mm yang mengukur kehilangan inti yang lebih rendah mungkin atau mungkin tidak membenarkan biaya tambahan per kilogram, dan uji coba tumpukan menjawab pertanyaan tersebut dalam waktu seminggu, bukan dalam seperempat.
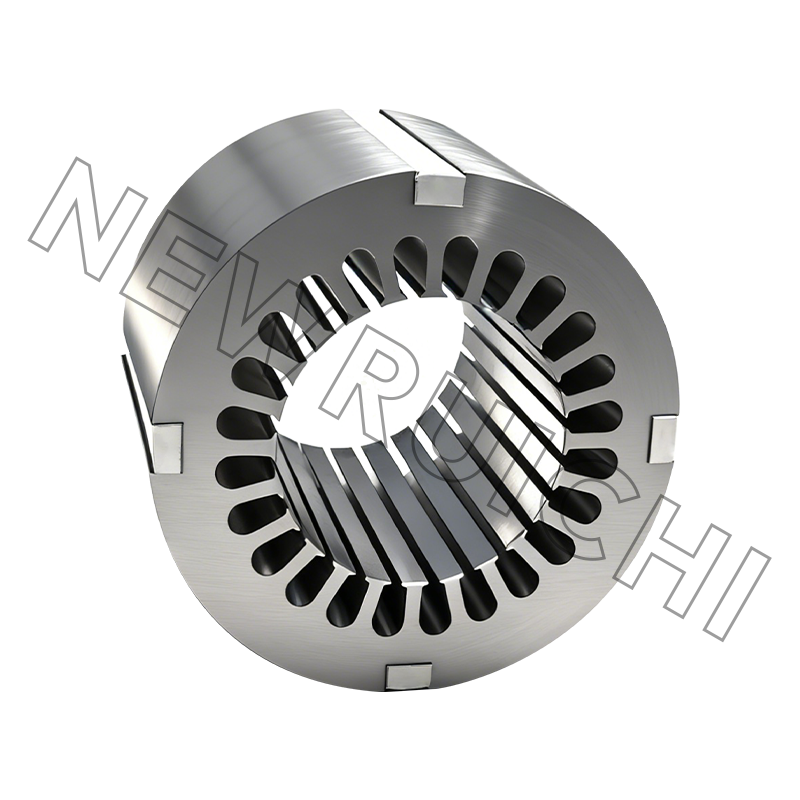
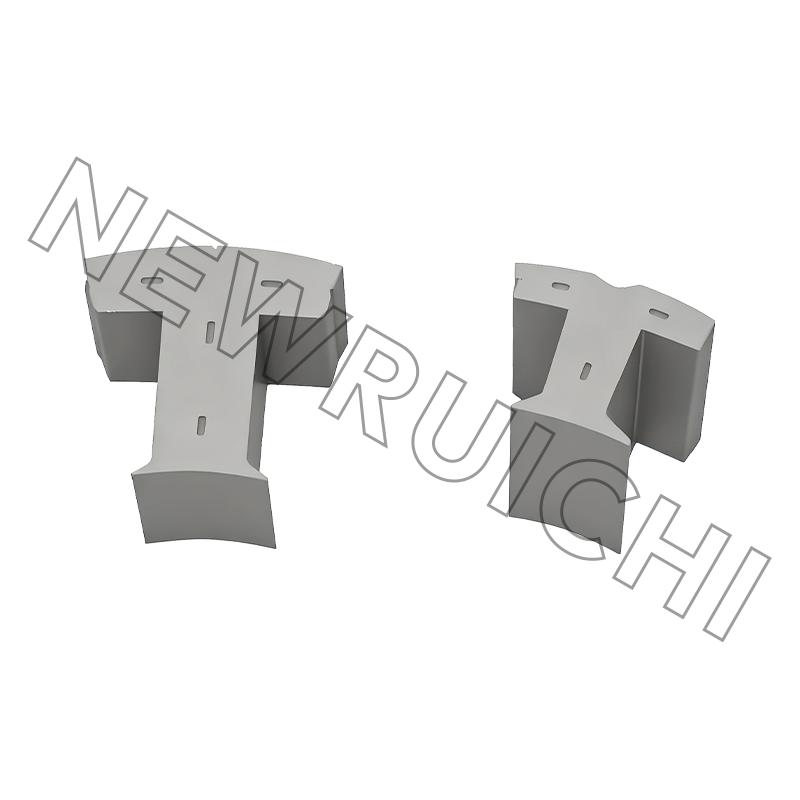
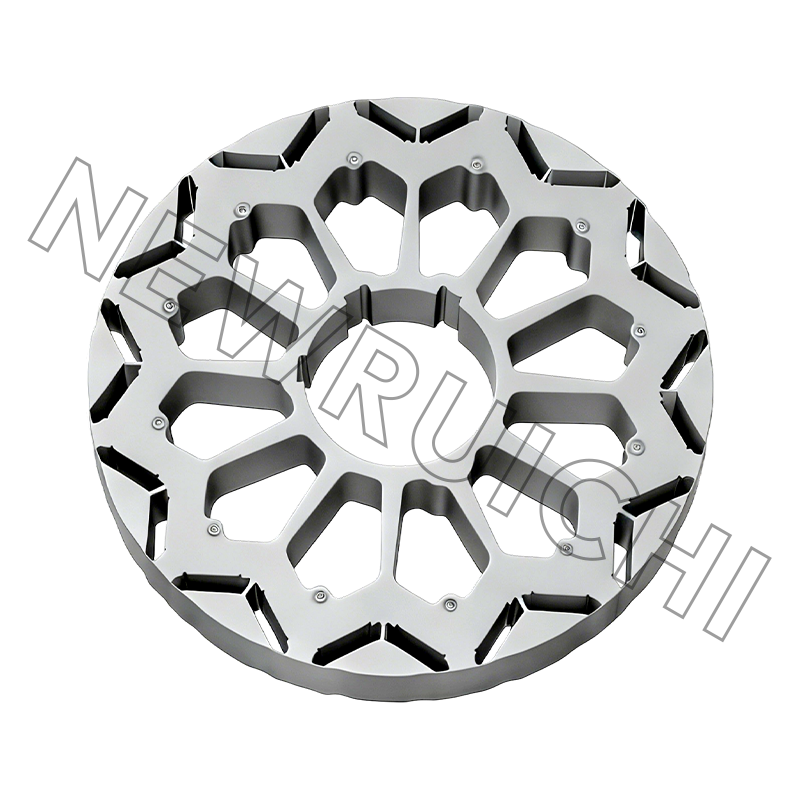
 Sampel Laminasi Stator dan Rotor yang Dipotong Laser Sampel laminasi potong laser khusus mendukung pemeriksaan desain motor awal dan uji coba tingkat baja sebelum komitmen cetakan dan produksi volume. Lihat Produk →
Melewati tahap sampel, jalur produksi laminasi dan inti — pemotongan baja, pengecapan atau pemotongan laser, anil jika ditentukan, penumpukan dengan interlock, perekat atau pengelasan, dan pemeriksaan akhir — adalah titik dimana tanggal pengiriman dimenangkan atau dikalahkan. Sebaiknya ikuti alur tersebut satu kali dengan pemasok sebelum pesanan pembelian pertama, bukan setelahnya.
Catatan Pemeliharaan dan Kepatuhan
- Periksa sikat pada separuh masa pakai yang diharapkan, bukan pada saat rusak.
- Film komutator berwarna coklat yang seragam itu sehat; film yang tidak merata menunjukkan kontaminasi atau kualitas kuas yang salah.
- Pertahankan tekanan pegas dalam spesifikasi. Tekanan rendah membuat komutator menjadi kaca, tekanan tinggi membuat sikat cepat rusak.
- Bersihkan dengan pelarut yang kompatibel dengan insulasi belitan; debu karbon berperilaku.
- Simpan tumpukan inti dalam keadaan kering dan terbungkus, karena karat interlaminar berperilaku persis seperti korsleting listrik.
Di sisi kepatuhan, inti motor untuk program otomotif umumnya berada dalam sistem mutu IATF 16949, inti industri umum sesuai dengan ISO 9001, dan rangka serta alas yang dilas sesuai dengan ISO 3834, dengan pengelolaan lingkungan mengikuti ISO 14001. Sertifikat tersebut tidak terlalu penting sebagai kertas dan lebih sebagai alasan laporan artikel pertama, sertifikat material, dan pemberitahuan perubahan tiba tanpa dikejar.
Semua ini tidak membuat angker menjadi rumit. Itu membuatnya spesifik: tingkat baja, susunan tumpukan, batas duri, runout komutator. Selesaikan keempatnya dan masalah yang terjadi selama 4.500 jam tidak lagi menjadi misteri.
Alamat email Anda tidak akan dipublikasikan. Bidang yang wajib diisi ditandai *

 Email: [email protected]
[email protected]
[email protected]
 Telepon/Telepon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Hak Cipta © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Produsen Inti Stator Dan Rotor
